Линейные фрезерные станки с ЧПУ с автоматической загрузкой. Проектирование компоновки и предотвращение столкновений.
2026-10-15
Инвестируя в высокоэффективные фрезерные станки с ЧПУ для панельной мебели, изготовления корпусов и производства вывесок, владельцы заводов часто выбирают между фрезерными станками с ЧПУ с линейным УВД и фрезерными станками с ЧПУ с автоматической загрузкой. Хотя оба обеспечивают автоматизированную обработку для сокращения затрат на рабочую силу, они существенно различаются по занимаемой площади, расположению рабочей зоны, диапазону движущихся осей и потенциальной опасности столкновений. Правильное планирование компоновки и контроль столкновений напрямую определяют время безотказной работы машины, безопасность оператора и срок службы оборудования. В этом руководстве излагаются принципы проектирования компоновки и стратегии предотвращения столкновений для обоих типов машин.
1. Разница в базовой структуре
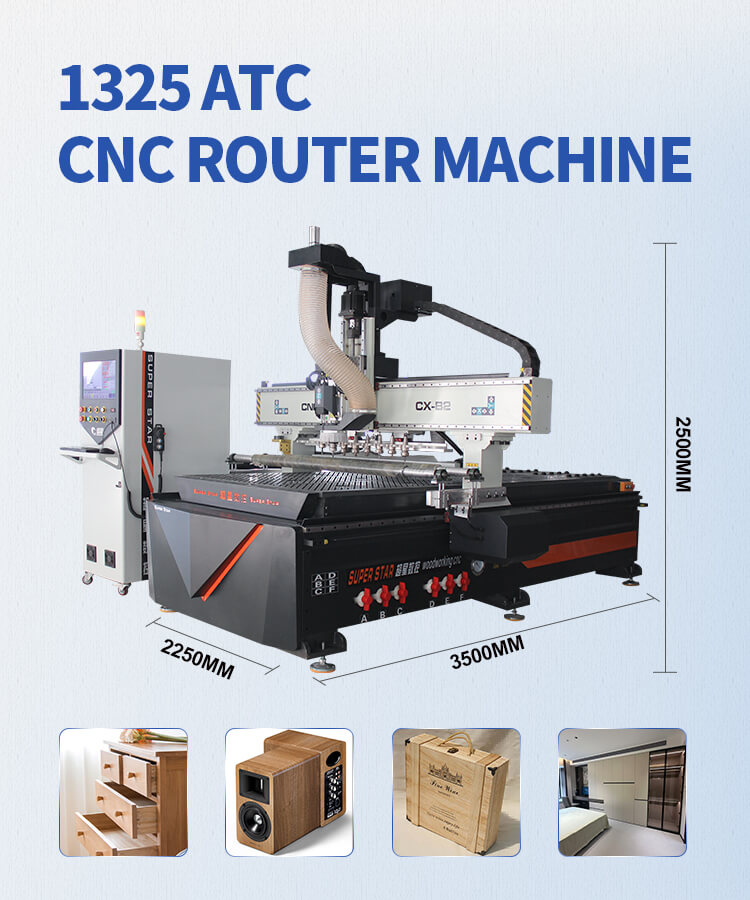
Линейный фрезерный станок с ЧПУ УВД
В Linear ATC используется линейный инструментальный магазин, установленный рядом с порталом. Инструменты расположены по прямой линии. Шпиндель перемещается по линейной стойке, автоматически подбирая и меняя инструменты.
- Магазин инструментов перемещается вместе со шпинделем / шпиндель перемещается к фиксированной линейной стойке для инструментов
- Смена инструмента происходит за пределами зоны резания заготовки
- Основные движущиеся части: портал, шпиндель, линейный набор инструментов.
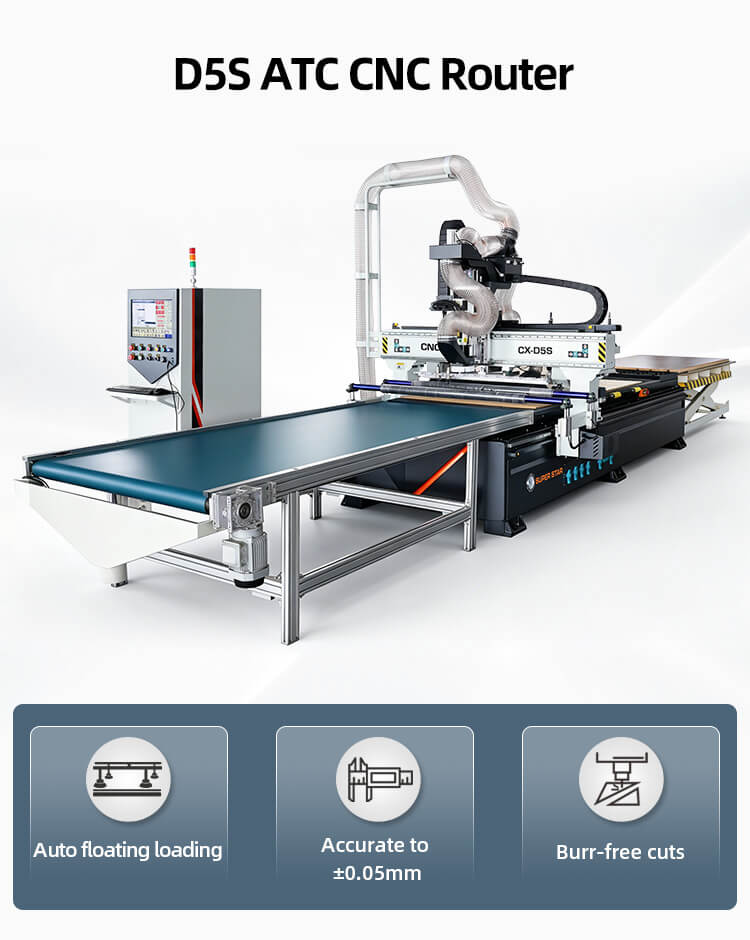
Фрезерный станок с ЧПУ с автоматической загрузкой
Автоматическая загрузка с ЧПУ включает в себя платформу автоматической загрузки и разгрузки, систему роликовой подачи и стол обработки. Он может автоматически подавать необработанные панели, детали машин и выгружать готовые панели без ручной обработки панелей. Многие модели с автоматической загрузкой также оснащены шпинделем ATC.
- Двухзонная конструкция: зона загрузки + зона обработки.
- Дополнительные движущиеся компоненты: подающие ролики, толкающие цилиндры, ограничители позиционирования материала, разгрузочный конвейер.
- Большее количество приводов, более взаимосвязанные движения
2. Проектирование макета мастерской
Схема линейного ATC-фрезерного станка с ЧПУ
1. Требуемое пространство
Зарезервируйте дополнительное место на одной стороне станка для линейного хода магазина инструментов. Стойка для инструментов растягивается горизонтально, поэтому вам необходим свободный зазор вдоль оси X.
- Спереди: доступ оператора, проход 800–1000 мм.
- Сторона магазина инструментов: зазор ≥600 мм, отсутствие складок материалов или приспособлений.
- Задняя часть: кабельная цепь и пространство для электрического шкафа, ≥500 мм.
- Отсутствие препятствий над головой выше полного диапазона перемещения портала.
2. Советы по макету
- Установите машину параллельно стене мастерской; держите линейный магазин инструментов лицом к открытому проходу, а не к стене.
- Оставьте место для подключения пылесборника на стороне, противоположной стойке для инструментов.
- Подходит для небольших и средних мастерских с ограниченной площадью и одностанционной обработкой.
Автоматическая загрузка макета фрезерного станка с ЧПУ
1. Требуемое пространство
Модели с автоматической загрузкой занимают большую общую длину из-за наличия передней погрузочной и задней разгрузочных платформ.
- Сторона подачи: зона укладки сырья, достаточно места для подачи панелей.
- Зона обработки: основной рабочий стол.
- Выходная сторона: зона укладки готовой продукции.
- Обеим сторонам необходимо свободное пространство для механизмов подачи материала.
2. Советы по макету
- Лучше всего организовать прямую производственную линию: сырье → стол автоматической загрузки → стол обработки → разгрузка → готовая продукция.
- Отделите проходы от пути транспортировки материала, чтобы оператор не пересекал зону автоматического перемещения материала.
- Оставьте место для вспомогательного оборудования: пылеудаляющего устройства, воздушного компрессора, вакуумного насоса.
- Рекомендуется для крупных заводов панельной мебели с непрерывным серийным производством.
3. Потенциальные риски столкновения
Линейные точки столкновения УВД
1. Столкновение шпинделя и линейного магазина инструментов
Самый распространенный риск: неправильная установка координат смены инструмента приводит к тому, что шпиндель врезается в держатели инструмента.
2. Столкновение шпинделя с заготовкой/зажимами.
Неправильная нулевая точка оси Z, неправильная глубина вложения CAM, остатки приспособлений на столе.
3. Столкновение портала с боковыми барьерами
Ошибка параметра ограничения перемещения по оси X.
Автоматическая загрузка точек столкновения с ЧПУ
Машины с автоматической загрузкой имеют больший риск столкновений из-за многодействующей рычажной связи:
1. Толкающие цилиндры/стопоры материала сталкиваются со шпинделем во время обработки.
2. Подающие ролики толкают панели, пока шпиндель все еще режет.
3. Заготовка смещается во время автоматической подачи, шпиндель ударяется о неправильную панель.
4. Механизм разгрузки мешает движению портала.
5. Укладка материала блокирует путь автоматической подачи.
4. Решения по предотвращению столкновений
Универсальные настройки безопасности
- Установите аппаратные концевые выключатели + программные программные ограничения для осей X/Y/Z.
- Перед началом производства запустите моделирование резки сухим воздухом без материала.
- Используйте вакуумный прижим для надежной фиксации панелей и предотвращения смещения заготовки.
- Регулярно калибруйте смещение длины инструмента и начало координат заготовки.
- Содержите стол станка в чистоте; удалите обрезки, сломанные инструменты и остатки приспособлений.
Для линейного УВД с ЧПУ
1. Зафиксировать координаты зоны изменения инструмента; ограничить диапазон перемещения шпинделя во время смены инструмента.
2. Установите специальную безопасную высоту для шпинделя при перемещении к линейной стойке для инструментов.
3. Ежемесячно проверяйте выравнивание инструментального магазина; убедитесь, что каждый держатель инструмента закреплен.
4. Блокировка программы: станок не может начать резку, если смена инструмента не завершена.
Для автоматической загрузки ЧПУ
1. Включите логику блокировки движения: действия подачи/разгрузки отключаются, когда шпиндель находится в рабочей зоне.
2. Установите фотоэлектрические датчики в зоне погрузки для обнаружения неправильно расположенных или слишком больших панелей.
3. Установите физические защитные ограждения вокруг сторон автоматической подачи/разгрузки.
4. Отдельные программы G-кода: цикл загрузки, цикл обработки и цикл разгрузки с условиями срабатывания безопасности.
5. Обучите операторов не размещать какие-либо предметы на погрузочно-разгрузочной платформе во время работы машины.
5. Таблица быстрого сравнения
|
|
Линейный фрезерный станок с ЧПУ УВД |
Фрезерный станок с ЧПУ с автоматической загрузкой |
|
Размер макета |
Средний размер, требуется дополнительное место для линейной стойки для инструментов |
Большое, полностью оборудованное пространство для загрузки и выгрузки |
|
Рабочая станция |
Одна станция |
Двойная станция (загрузка + обработка) |
|
Основной риск столкновения |
Шпиндель с линейным магазином инструментов |
Толкатели материала и взаимодействие шпинделя |
|
Режим производства |
Прерывистое производство |
Непрерывное серийное автоматическое производство |
|
Лучшее для |
Индивидуальная вывеска, шкаф для мелкой партии |
Массовое производство панельной мебели |
6. Заключение
Линейные фрезерные станки с ЧПУ ATCимеют компактную компоновку, при этом риски столкновений в основном сосредоточены на линейной системе смены инструмента. Его легче установить, и он подходит для заводов с ограниченным пространством в мастерских. Фрезерные станки с ЧПУ с автоматической загрузкой улучшают автоматизацию и производительность, но требуют тщательного проектирования всей линии и защиты от блокировки нескольких движений, чтобы избежать столкновения между компонентами погрузочно-разгрузочных работ и шпинделем.
Выберите машину в соответствии с размером цеха, объемом партии и доступной рабочей силой. Правильное планирование компоновки и настройка параметров безопасности являются наиболее экономичными способами снижения аварийности и продления срока службы станков с ЧПУ.


